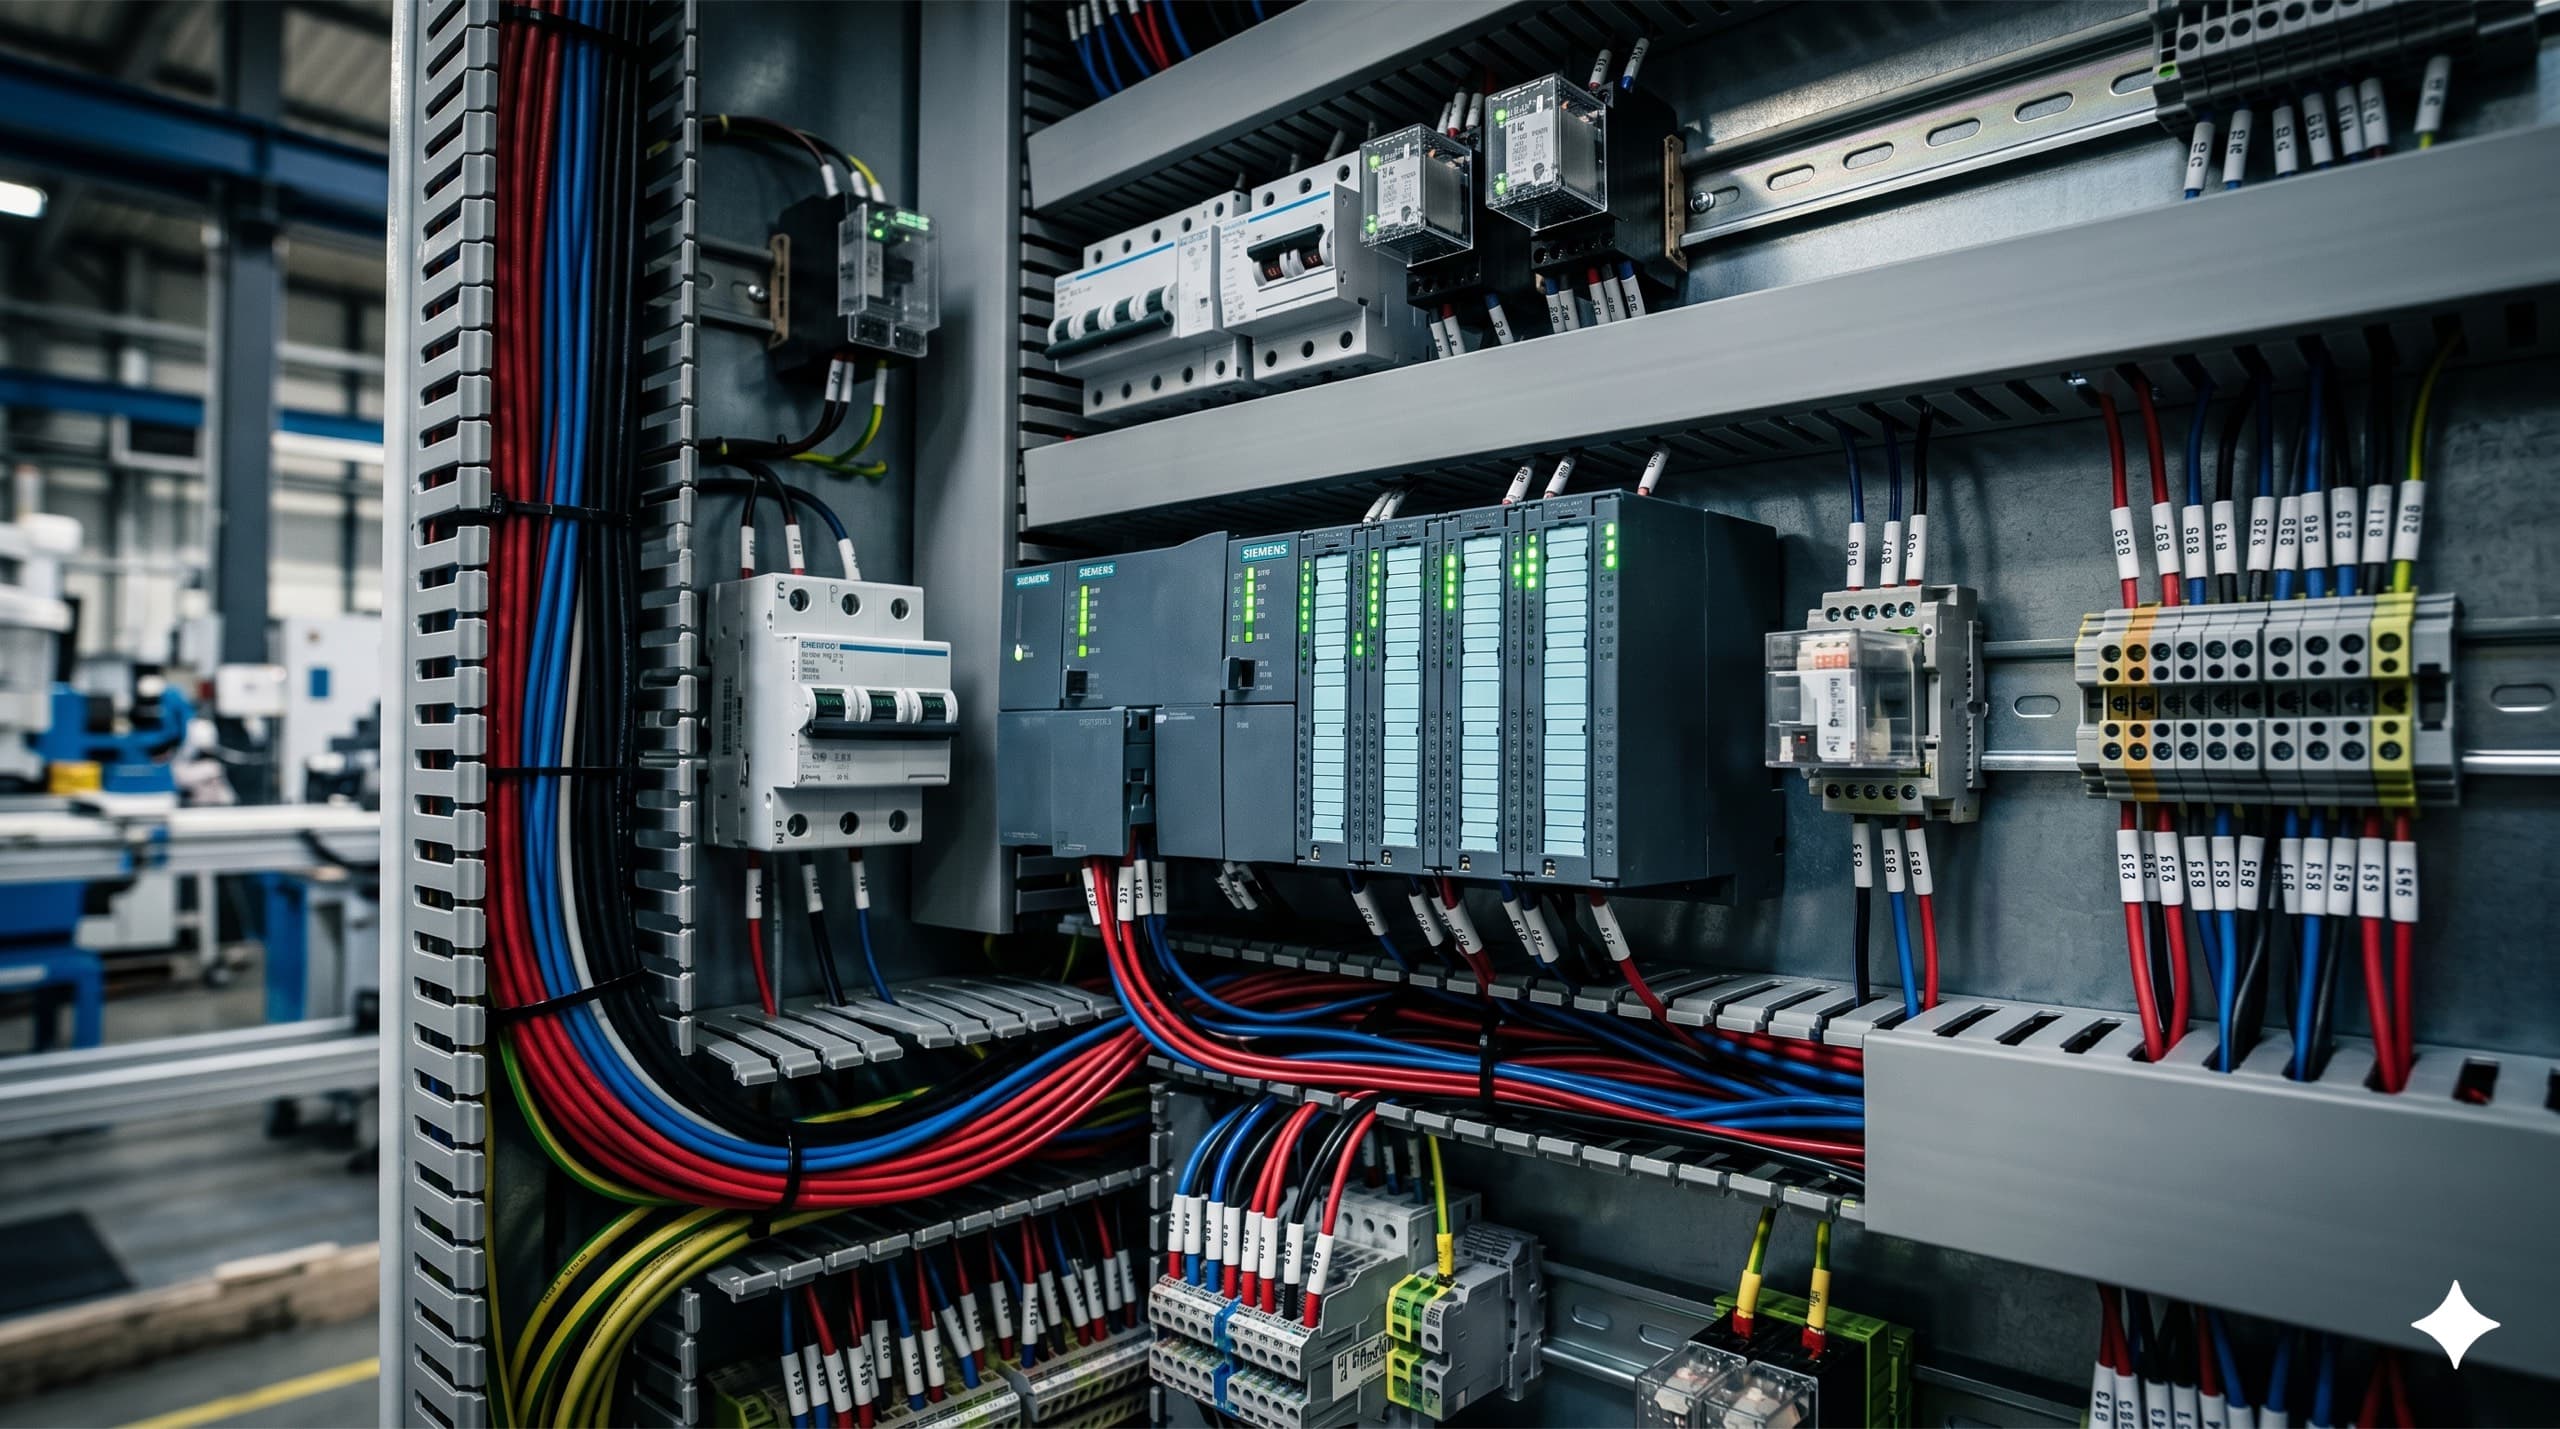
Électricien Industriel.
Câblage d'armoires, automatisation (API) et maintenance technique. La rigueur analytique pour sécuriser votre production.
- Réactivité B2B
- Logique Analytique
- Plans As-Built
Normes respectées & matériel certifié
Expertise industrielle
Compétences techniques
Câblage, automatisation et maintenance — une maîtrise complète du process industriel.
L'étude est ouverte, l'exécution attend mes accréditations
Disponible dès maintenant. Audit de votre installation sur site, relevé et mise à jour des schémas, dimensionnement des protections, et rédaction du cahier des charges de vos futurs travaux.
Pas encore.Les contrats d'exécution — câblage d'armoires en atelier, maintenance sous contrat — attendent la finalisation de mes accréditations NACE et VCA. Je ne les engage pas tant qu'elles ne sont pas en règle.
Dans les faits, l'étude est de toute façon ce qui vient en premier : un chiffrage sérieux suppose un relevé, et un relevé prend le temps qu'il prend. Le faire maintenant, c'est arriver à l'ouverture avec un dossier prêt à exécuter plutôt qu'avec une intention.
Câblage d'armoires
Des armoires câblées au cordeau
Repérage systématique, étiquetage rigoureux, schémas à jour. Une armoire dans laquelle n'importe quel technicien se repère.
Armoires de distribution
TGBT, tableaux divisionnaires, protection des circuits. Dimensionnement des protections selon les charges et calcul de sectionnement.
Commande moteur
Démarreurs directs, étoile-triangle, variateurs de vitesse (VFD). Câblage de puissance et commande selon les specs constructeur.
Armoires d'automatisme
Intégration d'automates programmables (PLC), modules I/O, communication Profibus/Profinet/Modbus. Câblage et test complet.
Modification & extension
Analyse de l'existant, ajout de départs, mise aux normes IEC 60364 et marquage CE des armoires industrielles.
Le dimensionnement se calcule, il ne s'estime pas
Un départ se dimensionne à partir du courant d'emploi réel, pas de la puissance affichée sur la plaque. Il faut ensuite vérifier le courant admissible du câble une fois posé — un chemin de câbles chargé, une gaine encastrée ou une température ambiante de 40 °C font chuter cette valeur de 20 à 30 % — puis la chute de tension sur la longueur, et enfin le pouvoir de coupure de la protection au point où elle est installée. Sauter l'une de ces quatre étapes donne une armoire qui fonctionne le jour de la mise en service et qui déclenche six mois plus tard, en pleine production.
La sélectivité, ou l'atelier qui s'arrête en entier
Quand un défaut survient sur une machine, seule sa protection doit s'ouvrir. Si le disjoncteur général part en même temps, c'est toute la ligne qui tombe pour un défaut local. La sélectivité se vérifie sur les courbes des appareils et se documente — elle n'est pas une conséquence heureuse du hasard. C'est le point que je regarde en premier sur une armoire existante, et celui qui est le plus souvent absent.
L'échauffement décide de la durée de vie
Une armoire fermée qui dissipe 800 W monte de plusieurs dizaines de degrés au-dessus de l'ambiant. Or les protections modulaires sont données pour 30 °C : au-delà, elles déclenchent en dessous de leur calibre. Le bilan thermique fait partie de l'étude, au même titre que le schéma — ventilation, filtres, ou refroidissement actif selon le résultat. C'est aussi ce qui explique la moitié des « déclenchements inexpliqués » sur lesquels on m'appelle.
Le repérage, c'est du temps de dépannage acheté d'avance
Chaque conducteur repéré aux deux extrémités, chaque borne numérotée, chaque appareil étiqueté conformément au schéma. Cela allonge le câblage de quelques heures et raccourcit chaque dépannage futur de plusieurs. Sur une armoire non repérée, retrouver un fil se fait au multimètre, machine à l'arrêt — et c'est vous qui payez cette heure-là, pas celui qui l'a câblée.
Normes IEC 60364 et EN 60204-1 pour les machines, RGIE belge pour l'installation. Les armoires destinées au marché européen reçoivent le marquage CE avec déclaration de conformité, et les schémas unifilaires et multifilaires sont remis en PDF avec chaque projet.
Automatisation & process
Vos process, fiabilisés et automatisés
Programmation d'automates, supervision et capteurs intégrés : plus de régularité, moins d'arrêts, une production sous contrôle.
Programmation PLC
Développement en Ladder, FBD et ST pour Siemens S7 (TIA Portal) et Schneider M340/M580. Fonctions de commande, gestion des défauts et séquences de production.
Supervision & IHM
Configuration d'interfaces opérateur (HMI) Siemens KTP / Comfort Panel et développement de synoptiques pour le suivi en temps réel des process.
Modernisation de lignes
Remplacement de relais câblés par des automates, migration de vieux systèmes et intégration de capteurs sur des lignes de production existantes.
Réseaux industriels
Configuration de réseaux Profibus, Profinet et Modbus TCP/RTU. Communication inter-machines et remontée des données vers ERP/MES.
Passer du relayage câblé à l'automate
Une logique en relais fonctionne tant que personne ne doit la modifier. Le jour où il faut ajouter une sécurité ou changer une temporisation, il faut retrouver le schéma, recâbler, et retester. La même logique dans un automate se modifie en programmation, se sauvegarde, se compare à la version précédente. La bascule se justifie dès qu'une machine évolue plus d'une fois par an — pas pour la modernité, pour le coût de chaque modification.
Le programme source, avant tout le reste
Une modernisation commence par une question : avez-vous le programme de l'automate en place ? Sans lui, toute modification impose de reconstituer la logique par observation, ce qui multiplie le temps et le risque. Sur une machine ancienne, je tente systématiquement l'extraction avant d'y toucher, et je vous remets la sauvegarde même si le projet s'arrête là. Un programme perdu, c'est une machine qu'on finit par remplacer entière faute de pouvoir la faire évoluer.
La sécurité machine n'est pas une option à cocher
Un arrêt d'urgence doit couper selon la bonne catégorie — coupure immédiate de l'énergie, ou arrêt contrôlé puis coupure quand un arrêt brutal serait lui-même dangereux. Le choix se justifie par l'analyse de risque (IEC 62061, ISO 13849), et la chaîne de sécurité se réalise avec des composants dédiés, pas avec une entrée d'automate standard.
Remonter les données ne sert que si on sait quoi en faire
Compter les pièces, mesurer les temps d'arrêt et leur cause, suivre la consommation par machine : trois indicateurs suffisent souvent à identifier où part la marge. Je préfère instrumenter peu et bien plutôt que de déverser des milliers de points dans un historique que personne n'ouvrira. On définit ce qu'on veut savoir, puis on installe ce qu'il faut pour le savoir.
Plateformes maîtrisées
- Siemens
- S7-300 / S7-1200 / S7-1500 · TIA Portal
- Schneider
- M340 / M580 · EcoStruxure · Vijeo
- Omron
- CJ / CS / NJ · Sysmac Studio
- Autres
- Mitsubishi GX Works · Allen-Bradley
Les fonctions de sécurité machine sont identifiées dès l'étude, selon IEC 62061 et ISO 13849. Sur un automate ancien, la sauvegarde du programme existant est systématiquement tentée avant toute modification.
Maintenance technique
Minimisez vos arrêts machine
Diagnostic de pannes complexes, entretien préventif et remise en état : votre production repart vite, et tient dans la durée.
Dépannage curatif
Diagnostic et réparation de pannes électriques complexes — moteurs triphasés, variateurs de vitesse, transformateurs, tableaux BT. Intervention en urgence disponible.
Maintenance préventive
Visites périodiques planifiées : contrôle des serrages, inspection des armoires, essai des protections différentielles. Rapport détaillé après chaque visite.
Audit technique
Bilan complet de l'installation électrique industrielle : conformité, état du matériel, risques identifiés et plan d'amélioration priorisé.
Contrat de maintenance
Contrats annuels ou trimestriels avec tarif préférentiel. Intervention prioritaire, rapport annuel et budget maîtrisé.
Un contact desserré chauffe avant de lâcher
Isolants décolorés, bornes noircies, conducteurs durcis : les traces d'échauffement se repèrent à l'inspection, armoire consignée, et se corrigent avant de provoquer un arrêt. C'est la vérification préventive au meilleur rapport temps/résultat : elle transforme un arrêt subi en intervention planifiée.
Le serrage se contrôle au couple, pas à la main
Les bornes se desserrent avec les cycles thermiques — chaque montée en charge dilate, chaque arrêt contracte. Un contrôle au tournevis dynamométrique, aux valeurs du constructeur, fait partie de toute visite préventive. Resserrer « bien fort » abîme autant que laisser lâche : on écrase le conducteur et on crée la résistance qu'on voulait éviter.
Tester les différentiels, pas seulement les regarder
Un différentiel qui n'a jamais été déclenché depuis dix ans peut être collé. Le bouton test vérifie le mécanisme, pas le seuil réel de déclenchement ni le temps de coupure — ceux-là se mesurent avec un testeur d'installation. C'est ce qui sépare une protection réelle d'une protection présumée.
Le contrôle quinquennal, à ne pas confondre avec le domestique
Une installation non domestique — atelier, entrepôt, local technique — se contrôle tous les cinq ans, pas tous les vingt-cinq comme un logement. Beaucoup de PME l'ignorent jusqu'au sinistre, moment où l'assureur, lui, le sait très bien. Le contrôle se prépare : reprendre les écarts avant le passage de l'organisme coûte moins cher que de le faire revenir.
Équipements traités
J'interviens en basse tension (BT) et TGBT. Pour les installations HTA, je collabore avec des partenaires habilités selon les besoins.
La maîtrise technique
La rigueur analytique au service de votre production.
Câblage soigné, automates programmés, documentation à jour. Des installations fiables qui limitent vos arrêts.
Pourquoi confier vos installations à dvernin ?
Électricien de terrain doublé d'une formation en électronique industrielle — électronique de puissance, programmation API, réseaux terrain — je ne me contente pas de tirer des câbles. Je lis vos schémas, je comprends vos boucles de régulation et j'applique les normes avec une rigueur analytique pour minimiser vos arrêts de production.
Profil
Qui suis-je ?
Dimitri Vernin · dvernin
Un profil technique orienté production et automatisme.
Électricien actif sur les sites industriels de la région bruxelloise, j'interviens sur des installations triphasées, des armoires électriques et des systèmes automatisés. Formé à l'automatisation depuis le secondaire technique, c'est un terrain que je connais depuis mes débuts.
Ma formation en bachelier électronique (cours du soir) — électronique de puissance, programmation d'automates, réseaux industriels — me permet d'aller au-delà du câblage et de comprendre la logique de vos process de production.
En savoir plus sur mon parcoursProcessus
Déroulement d'une intervention
Une approche rigoureuse de l'analyse à la mise en service.
Analyse du site
Visite sur site pour comprendre vos installations, vos process et vos contraintes de production.
Relevé & Schémas
Lecture des schémas existants ou relevé complet de l'installation pour établir un diagnostic précis.
Proposition technique
Chiffrage détaillé, choix des composants et planning d'intervention adapté à votre activité.
Réalisation
Câblage, programmation ou maintenance réalisés avec rigueur, dans le respect des normes en vigueur.
Tests & Mise en service
Vérification de chaque circuit, tests fonctionnels et remise de la documentation mise à jour.
Devis gratuit
Demandez une estimation
Sans engagement.
⏱ Réponse claire sous 24h.
Découvrir aussi

Dimitri Vernin
Électricien · en ligne
Réponse en général sous 1 h